


CNC 머시닝 센터 설명: 유형, 주요 사양 및 선택 방법
 2026.09.23
 업계 뉴스
한 가공 계약자는 간단한 요구 사항으로 2,000개의 펌프 하우징에 대한 견적을 우리에게 가져온 적이 있습니다. 모든 부품에 문서화된 보어 공차 ±0.008mm입니다. 공장의 수동 밀은 날씨가 좋은 날에는 그 수치를 달성할 수 있었지만 교대 근무를 계속할 수 없었고 고객이 요구한 측정 기록도 없었습니다. CNC 머시닝센터를 운영하는 매장으로 주문이 들어갔습니다. 이후 오너의 질문은 바로 모든 구매자가 물어봐야 할 질문이었습니다. 나에게 실제로 필요한 머시닝 센터는 무엇인지, 어떤 사양이 실제로 돈을 벌 수 있는지를 결정하는가?
CNC 머시닝 센터를 정의하는 것은 무엇입니까?
작업 현장의 CNC 밀링 머신 옆에 머시닝 센터를 놓으면 눈에 띄는 차이점은 자동 공구 교환기(ATC)입니다. CNC 머시닝 센터는 작업자의 손 없이 밀링, 드릴링, 보링, 태핑 및 리밍을 한 번의 설정으로 수행하고 매거진에서 공구를 꺼내어 교체하도록 설계된 컴퓨터 수치 제어 공작 기계입니다. 이 하나의 기능은 단일 도구 절단 작업을 순차적 프로세스로 전환합니다. 즉, 기계가 부품을 직면하고, 구멍을 뚫고, 임계 직경을 보어링하고, 나사산을 탭하는 작업을 모두 하나의 프로그램 주기로 수행할 수 있습니다.
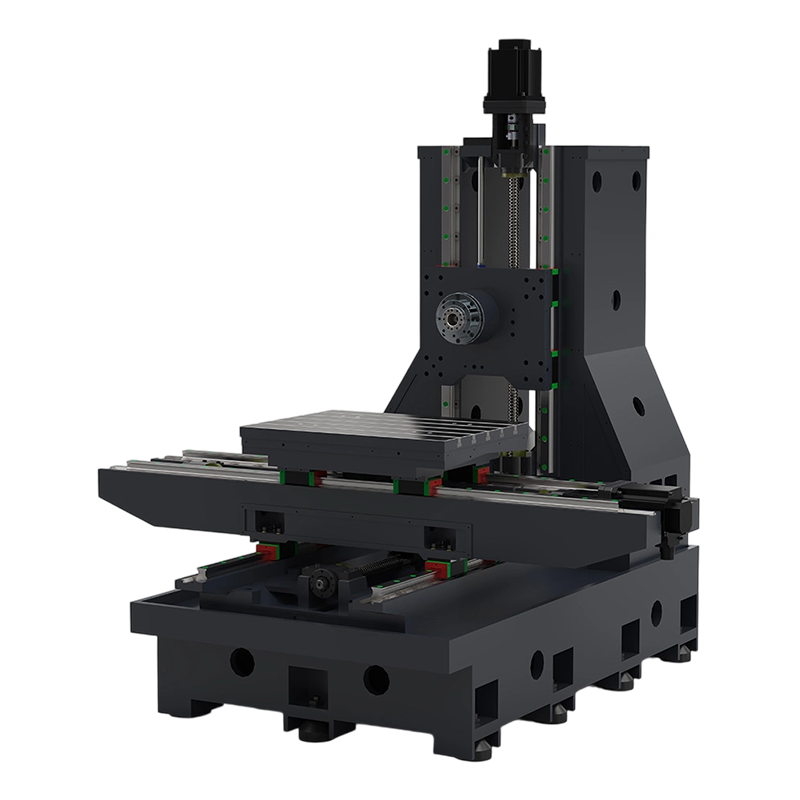
비용 측면에서 그게 왜 중요한가요? 모든 수동 도구 변경은 변화의 원천이기 때문입니다. 공구가 홀더에 다르게 위치하고, 작업자의 조임 토크가 다르며, 스핀들 예열 상태가 변경됩니다. 머시닝 센터는 이러한 변수를 제거하므로 속도가 아닌 반복성이 작업장 업그레이드의 진짜 이유입니다. 아래 회로도는 컬럼, 드라이브가 포함된 스핀들 헤드, 작업 테이블, 공구 매거진, 제어판, 전체 구조를 운반하는 베이스 등 머시닝 센터에서 평가할 주요 구성 요소를 보여줍니다.
CNC 머시닝센터의 주요 구성품
제어 시스템이 스핀들, 축 및 공구 변경을 조정하는 방법에 대한 자세한 내용을 보려면 다음 가이드를 참조하세요. CNC 머시닝 센터란 무엇이며 왜 중요한가요? 제어 루프를 단계별로 설명합니다.
세 가지 주요 구성
시중에서 판매되는 거의 모든 머시닝 센터는 세 가지 제품군으로 분류됩니다. 선택은 공작물의 모양, 가공이 필요한 면 수, 부품 크기에 따라 결정됩니다.
수직형 머시닝 센터(VMC)
VMC는 스핀들을 테이블에 수직으로 유지합니다. 평면 부품, 금형 플레이트, 브래킷 및 중요한 기능을 위에서 액세스할 수 있는 모든 가공물의 기본값입니다. 테이블이 3면이 오픈되어 있어 설정이 간단하고, 초기 투자금도 세 제품군 중 가장 저렴합니다. X 이동에서 최대 약 1,000mm까지 일반적인 생산 부품을 절단하는 공장의 경우 VMC는 투자 자본 대비 최고의 성능 비율을 제공합니다. 경제적인 EV850 VMC는 수동 밀링에서 한발 더 나아가는 상점을 위한 대표적인 진입점입니다.
 EV850 생산 공장을 위한 경제적인 수직형 머시닝 센터 이 VMC는 크레인 로딩, 유지 관리 접근 및 단일 키 HMI 작동을 용이하게 하는 설계를 통해 수동 밀링에서 이동하는 작업장에 저렴한 진입점을 제공합니다. 제품보기 →
수평형 머시닝 센터(현대자동차)
스핀들을 90도 회전하면 현대자동차가 생성됩니다. 수평 방향을 사용하면 칩이 공구와 가공물에서 떨어져 나가므로 깊은 보어와 박스형 부품의 공구 수명과 표면 조도가 향상됩니다. 또한 현대자동차는 VMC보다 팔레트 교환 장치를 더 자연스럽게 수용하므로 중대형 볼륨에서 변속기 하우징, 밸브 본체 및 펌프 케이싱을 가공하는 자동화된 셀을 지배합니다. 현대자동차80 수평 머시닝 센터는 스핀들, 컬럼, 다중 팔레트 셀로 확장할 수 있는 팔레트 시스템 등 특징적인 레이아웃을 보여줍니다.
 자동 팔레트 셀을 위한 HMC80 수평 머시닝 센터 수평 스핀들과 팔레트 친화적인 레이아웃을 갖춘 이 기계는 깊은 구멍과 박스형 부품에 적합하며 중대형 볼륨의 다중 팔레트 자동화로 확장할 수 있습니다. 제품보기 →
갠트리 머시닝 센터
공작물이 X 이동 거리에서 약 1.5m를 초과하면 갠트리가 대신합니다. 스핀들은 두 개의 기둥으로 지지되는 브리지 위에 올라가고 공작물은 베드 위에 고정되어 있습니다. 이러한 폐쇄형 프레임은 대형 봉투 전체에 걸쳐 탁월한 강성을 제공하므로 갠트리는 대형 금형 작업장, 항공우주 구조 기계 가공, 후판 가공에서 표준 장비로 사용됩니다. PL2016 갠트리 머시닝 센터는 X 이동 거리가 2,000mm인 중형 갠트리의 전형적인 예입니다.
 PL2016 대형 강성 공작물용 갠트리 머시닝 센터 2000mm X 이동 거리를 갖춘 중간 크기 갠트리는 큰 봉투 전체에 걸쳐 폐쇄형 프레임 강성이 필수적인 대형 다이, 몰드, 항공우주 및 플레이트 작업을 위해 제작되었습니다. 제품보기 →
| 기준 | VMC | HMC | 갠트리 |
|---|---|---|---|
| 스핀들 방향 | 수직 | 수평 | 수직 |
| 최고의 부품 모양 | 평평한 부품, 상단 접근 기능 | 박스형 부품, 깊은 보어, 다면 가공 | 대형 플레이트, 대형 금형, 긴 구조 부품 |
| 일반적인 X 여행 | 600~1,380mm | 630~1,000mm | 2,000~2,500mm |
| 칩 배출 | 보통 | 우수(중력 보조) | 보통 |
| 자동화 가능성 | 수동 또는 팔레트 | 팔레트 표준 | 수동 또는 레일 기반 |
| 상대가격지수 | 1.0 | 1.6~1.9 | 2.2~2.8 |
이들 가족 중 어느 것이 더 나은지에 대한 선택은 거의 없습니다. VMC와 HMC 중에서 선택하는 것은 부품 형상과 배치 크기에 따라 결정됩니다. VMC 대 HMC 실용적인 용어로 의사결정 규칙을 제시합니다.
실제 성능을 결정하는 주요 사양
머시닝 센터의 유지 여부를 결정하는 네 가지 사양 그룹은 축 이동, 스핀들 성능, 공구 용량 및 제어 시스템입니다. 약한 스핀들이나 작은 공구 매거진을 사용한 대규모 이동은 브로셔 번호에 관계없이 실제 작업에 병목 현상을 일으키기 때문에 패키지로 검토해야 합니다.
축 이동 값은 현재 New Era 머시닝 센터 모델의 카탈로그 사양에 해당합니다.
축 이동은 최대 부품 크기를 정의하므로 첫 번째 필터입니다. 경험상 가장 큰 부품 치수가 공칭 이동 거리의 70%를 초과하는 기계는 구입하지 마십시오. 워크홀딩, 클램프 및 도구 여유 공간을 위한 공간이 필요합니다.
| 사양 | 엔트리 VMC | HMC | 갠트리 |
|---|---|---|---|
| 출장 X/Y/Z | 850 × 560 × 560mm | 800×700×700mm | 2,000 × 1,600 × 800mm |
| 스핀들 테이퍼 | BT40 | BT40 / BT50 | BT50 |
| 스핀들 속도 범위 | 8,000~12,000rpm | 6,000~8,000rpm | 4,000~6,000rpm |
| 도구 매거진 capacity | 16~24개 도구 | 24~40개 도구 | 16~24개 도구 |
| 일반적인 응용 | 금형, 브래킷, 플레이트 | 하우징, 실린더, 셀 | 대형 금형, 항공우주 플레이트 |
스핀들 속도는 주요 소재와 일치해야 합니다. 주로 강철을 절단하는 경우 8,000rpm 스핀들이면 충분하며 12,000rpm 장치보다 낮은 속도에서 더 나은 토크를 생성합니다. 알루미늄을 절단하는 경우 더 높은 rpm 범위는 추가 비용을 지불할 가치가 있습니다.
기계와 부품의 일치: 레이더 비교
상점 주인은 일반적으로 설정 유연성, 강성, 설치 공간 효율성, 자동화 준비 상태, 대형 부품 기능 및 비용 효율성이라는 6가지 기준으로 기계를 평가합니다. 세 가지 구성을 플롯하면 장단점이 표시됩니다.
정성적 비교 — 등급은 일반적인 작업 현장 애플리케이션에서 각 구성의 일반적인 강점을 반영합니다.
레이더는 타협을 명시적으로 만듭니다. VMC는 유연성과 비용 효율성을 제공하므로 가장 일반적인 첫 번째 머시닝 센터로 남아 있습니다. HMC는 자동화 준비 및 칩 제어를 주도합니다. 이는 동일한 부품 제품군이 몇 달 동안 실행될 때 올바른 답입니다. 갠트리는 강성과 대형 부품 성능을 제공하지만 설치 공간과 가격면에서는 단점이 있습니다. 현재 작업에서 가장 자주 실패하는 차원을 선택하고 이를 결정 축으로 삼습니다.
머시닝 센터가 수익을 창출하는 곳
CNC 머시닝 센터는 정밀 제조의 모든 부문에서 사용됩니다. 일반적인 패턴은 공작물의 가치가 높을수록 단일 작업자 오류로 인한 재정적 영향이 커지고 자동화되고 반복 가능한 프로세스가 더 강력하다는 것입니다. 일반적인 응용 분야는 다음과 같습니다.
- 금형 및 다이: 코어, 캐비티 및 전극 홀더는 커터가 닿을 수 없는 날카로운 내부 모서리와 강화된 세부 사항을 위해 싱커 EDM과 종종 쌍을 이룹니다.
- 자동차: 중급 시리즈의 변속기 하우징, 브레이크 캘리퍼, 스티어링 너클 및 펌프 본체.
- 항공우주: 재료 제거율이 높고 강성이 중요한 구조용 리브, 격벽 및 벽이 얇은 모놀리식 부품.
- 의료 및 전자 제품: 공차가 엄격하고 배치가 작은 기기 하우징, 임플란트 프로토타입, 커넥터 몰드 및 방열판.
금형 공장에서 일반적이고 효과적인 분할은 머시닝 센터에서 재료 제거의 70~80%를 수행하고 회전 커터가 생성할 수 없는 형상에는 CNC EDM을 사용하는 것입니다. 이러한 조합은 금형 제조업체가 하나의 기술에 투자하기보다는 두 기술 모두에 투자하는 경향이 있는 이유를 설명합니다.
소유 비용: 5년 동안 합산되는 비용
구매 가격은 가장 눈에 띄는 숫자이지만 가장 작은 유용한 숫자입니다. 5년 동안 머시닝 센터를 소유하는 데 드는 비용에는 툴링 및 워크홀딩, 유지 관리, 에너지, 프로그래밍 시간 및 바닥 공간 자체 비용이 포함됩니다. 2교대로 운영되는 기계는 18~24개월 내에 가격을 정당화할 수 있습니다. 하루에 6시간씩 작동하는 동일한 기계가 5년이 걸릴 수도 있습니다. 실제로 로드할 수 있는 용량을 구매하세요.
비교 가능한 작업 범위에 대한 지표 - 실제 견적은 옵션, 제어 시스템 및 구성에 따라 다릅니다.
수업 간 상대적 가격은 시작에 불과합니다. 워크홀딩 및 툴링은 종종 첫 번째 작업 세트의 구매 가격에 10~20%를 추가합니다. 에너지 및 소모품은 더 작은 라인이지만 유지 관리는 그렇지 않습니다. 중형 VMC에는 고정된 일정에 따라 스핀들 검사 및 윤활 서비스가 필요하며, 해당 작업을 연기하면 계획된 가동 중지 시간이 아닌 생산 주문 중에 공차가 변동하고 기계가 고장나는 전형적인 고장 패턴이 생성됩니다.
투자를 보호하는 유지 관리 포인트
머시닝 센터를 정확하게 유지하는 유지 관리 계획은 복잡하지 않지만 위기 일정이 아닌 일정에 따라 따라야 합니다.
- 매 교대마다 절삭유 농도, 윤활유, 스핀들 온도를 확인합니다. 비정상적인 절단 소음을 들어보십시오.
- 매주 - 툴 매거진 암과 클램프 센서를 검사합니다. 스핀들 테이퍼를 청소하십시오.
- 월간 — 백래시 및 축 보정 값을 확인합니다. 길 덮개에 칩이 있는지 검사하세요.
- 분기별 - 볼바 테스트를 실행하여 원형성과 대각선 정확도를 확인합니다.
- 매년 - 전체 형상 정렬, 스케일 교정 및 윤활 시스템 서비스를 제공합니다.
정기 유지 관리는 귀하가 구입할 수 있는 가장 저렴한 보험입니다. 교정 주기를 유지하는 머시닝 센터는 수년간 공차를 유지합니다. 무시된 것은 완전히 실패하기 훨씬 전에 값비싼 툴링과 재작업을 소비하게 될 것입니다.
CNC 머시닝 센터에 대해 자주 묻는 질문
Q1. CNC 머시닝센터란?
CNC 머시닝 센터는 자동 공구 교환 장치를 사용하여 밀링, 드릴링, 보링, 태핑 및 리밍을 수행하는 컴퓨터로 제어되는 공작 기계이므로 수동 공구 교환 없이 하나의 프로그램 사이클에서 여러 작업이 발생합니다.
Q2. VMC와 HMC의 차이점은 무엇입니까?
수직 머시닝 센터에는 수직 스핀들이 있으며 상단에 기능이 있는 평면 부품에 적합합니다. 수평형 머시닝 센터는 수평 스핀들을 갖추고 있어 칩 배출이 더 좋으며 박스형 부품 및 자동화된 팔레트 셀에 더 적합합니다.
Q3. CNC 머시닝 센터의 가격은 얼마입니까?
보급형 VMC가 가장 저렴한 방법인 반면, HMC는 유사한 봉투의 경우 대략 1.5~1.9배, 갠트리는 2.2~2.8배 더 비쌉니다. 총 5년 소유 비용에는 툴링, 유지 관리, 에너지 및 프로그래밍도 포함됩니다.
Q4. 3축, 4축, 5축은 무엇을 의미하나요?
제어되는 축의 수를 설명합니다. 3축 기계는 X, Y, Z를 이동합니다. 4축 기계는 회전 테이블을 추가합니다. 5축은 두 개의 회전축을 추가하므로 도구는 한 번의 설정으로 거의 모든 각도에서 부품에 접근할 수 있습니다.
Q5. 머시닝 센터가 CNC 밀링 머신을 대체할 수 있나요?
대부분의 생산 작업에서는 그렇습니다. 머시닝 센터가 자동 공구 교환, 더 빠른 사이클 시간, 더 나은 일관성을 추가하기 때문입니다. 전용 밀링 머신이나 갠트리의 확장된 범위가 필요한 매우 크고 긴 부품은 예외입니다.
Q6. 갠트리 머시닝센터는 어떤 용도로 사용되나요?
갠트리 machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


제품에 관심이 있으시면 문의해 주세요.
연락처 정보
Nantong New Era Technology Co., LTD
- 중국 장쑤성 난통시 충촨구 5성급 산업단지
- 전화:+86-19851302688
- 이메일: [email protected]
빠른 링크
모바일 단말기
